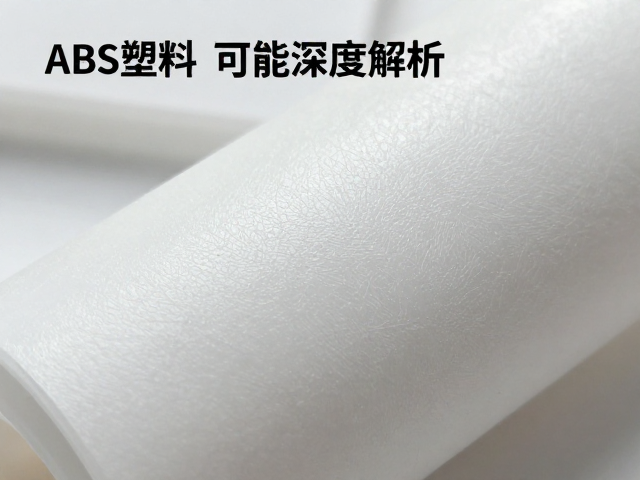
ABS塑料腔体纹理质感的美学表现与表面处理工艺
ABS塑料作为一种热塑性工程塑料,其表面在经过不同处理后能呈现出极具差异化的视觉与触觉效果,这种质感表现直接影响了最终产品的感官体验。常见的表面处理工艺主要包括喷涂、电镀、IMD(模内装饰)以及直接注塑成型后的蚀纹处理。在蚀纹处理中,通过在模具表面进行化学蚀刻或激光雕刻,形成微米至毫米级的微观结构,这些结构能够散射光线,从而降低表面光泽度,赋予ABS腔体哑光、丝绸或皮革般的触感。这种物理结构的改变不仅提升了产品的精致度,还能在一定程度上掩盖注塑过程中可能出现的熔接线或流痕,提升了整体外观的均一性。
纹理的设计逻辑往往围绕着功能性与美学的双重需求展开。高光泽的镜面纹理通常用于需要突出科技感或高端定位的电子设备外壳,而深蚀纹或皮纹则更常用于需要防滑、耐指纹以及降低视觉噪音的工业或家用设备腔体。不同的纹理深度和粗糙度参数(Ra值)会直接影响光线的反射路径,进而改变人眼对颜色的感知饱和度。在实际生产中,为了获得稳定的纹理效果,材料供应商通常会提供经过特殊改性的高流动性ABS树脂,以确保塑料熔体能完美复制模具表面的细微纹理,避免因填充不足导致的纹理模糊或缺损。
耐温差性能的热力学机制与材料稳定性
ABS塑料由丙烯腈、丁二烯和苯乙烯三种单体共聚而成,其耐温差性能主要源于这三种组分各自贡献的物理特性。丙烯腈提供了耐热性和化学稳定性,丁二烯提供了韧性和抗冲击能力,而苯乙烯则保证了良好的加工流动性和刚性。在低温环境下,丁二烯橡胶相能够有效吸收冲击能量,防止材料因脆化而开裂;而在高温环境下,丙烯腈组分则有助于维持材料的尺寸稳定性,减少因热膨胀导致的变形或应力释放。这种三元协同作用使得ABS在常规环境温度下表现出较为均衡的热机械性能。
然而,ABS的玻璃化转变温度(Tg)通常在100°C左右,这意味着当环境温度接近或超过这一临界点时,材料内部的分子链段运动加剧,宏观上会观察到硬度下降、翘曲甚至软化现象。为了提升耐温差性能,工业应用中常采用共混改性或添加耐热助剂的方法。例如,引入MBS(甲基丙烯酸甲酯-丁二烯-苯乙烯)抗冲改性剂或经过接枝处理的耐热ABS树脂,可以在不显著降低冲击强度的前提下,提高材料的热变形温度。此外,腔体结构设计中的壁厚均匀性、加强筋的布局以及脱模斜角的设计,也会直接影响产品在温度变化过程中的应力分布,进而影响其长期使用的尺寸稳定性。
纹理工艺对耐温差性能的潜在影响
表面纹理处理并非仅停留在美学层面,其物理结构特征会与ABS材料的热力学行为产生交互作用,进而影响腔体的长期耐温差表现。在注塑过程中,模具表面的纹理会影响塑料熔体的冷却速率。细微的蚀纹会增加表面积,理论上可能加快局部冷却,但如果纹理过深或模具散热不均,可能导致制品内部产生残余应力。当产品随后经历温度循环变化时,这些残余应力可能成为裂纹萌生的起点,特别是在低温冲击测试中,纹理边缘或高光区域可能出现微裂纹或发白现象。
此外,后处理工艺如喷涂或电镀层与ABS基材的热膨胀系数差异,是耐温差性能中的一个关键变量。当环境温度剧烈变化时,涂层与基材之间的应力集中可能导致涂层开裂、剥落或与基材分离,这种现象在经历高温烘烤或低温冷冻测试后尤为明显。因此,在开发高耐温差要求的ABS腔体时,必须综合考虑纹理深度、模具温度控制以及表面处理体系的兼容性。部分高性能应用中,会优先选择不进行复杂表面处理的原色ABS,或者采用与基材热性能高度匹配的专用涂层,以最大限度地减少因温度梯度变化导致的界面失效风险。
真实应用场景下的性能表现与数据参考
在各类电子设备与工业控制面板的应用中,ABS腔体的性能表现已通过大量标准化测试得到验证。根据通用高分子材料数据库中的典型数据,标准注塑级ABS的热变形温度(HDT,1.8 MPa负荷)通常在90°C至105°C之间,而经过耐热改性的ABS牌号可将此数值提升至110°C以上。在低温环境下,标准ABS的冲击强度在23°C时可能为20-40 kJ/m²,而在-20°C时,若材料配方中丁二烯含量适中且分散良好,仍能保持一定的韧性,不易发生灾难性脆断。这些数据反映了材料在常规使用环境下的基准性能。
具体到腔体结构,例如某些标准的家用电器内部支架或中等尺寸的外置接口盒,在经历-10°C至50°C的常温循环测试中,通常不会出现明显的结构性失效。然而,若应用场景涉及更极端的温差,如户外通信设备在昼夜温差达40°C以上的环境,或需要耐受短时高温烘烤的工业组件,则必须选用高耐热级ABS或进行严格的CAE模流分析与热应力仿真。通过模拟不同温度梯度下的应力分布,工程师可以优化壁厚变化和加强筋位置,确保腔体在长期热循环中保持结构完整,避免因材料蠕变或应力松弛导致的装配松动或功能失效。