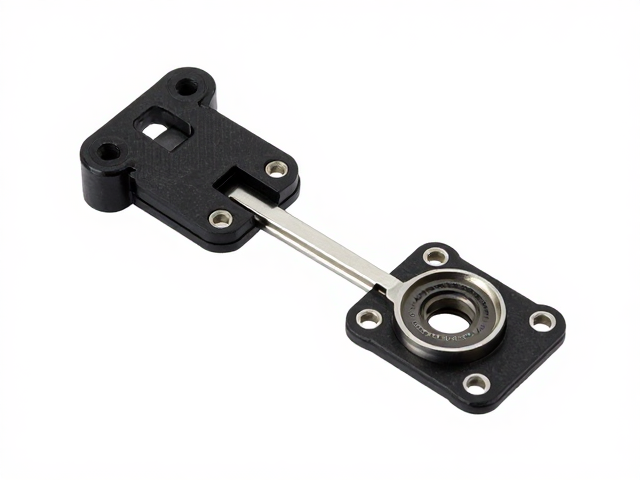
极耳支架与单动圈单元的结构匹配逻辑
N52钕铁硼材料因其高剩磁和磁能积特性,在微型发声单元中能提供优异的瞬态响应,但其脆性较大且易受机械应力影响,极耳支架的设计必须严格遵循应力分散原则。支架通常采用镀镍铜或磷铜片材,通过激光焊接或超声波焊接技术固定在振膜中心,焊接点的抗拉强度需超过规定值以确保长期使用的可靠性。在组装前,需对N52磁路组件进行外观检核,确认无氧化、缺角或裂纹,同时测量极耳支架的几何尺寸,确保其与振膜热压区的贴合度符合公差要求,避免因装配干涉导致振膜变形或磁隙不均。
单动圈单元的组装核心在于磁路系统的同轴度控制,极耳支架的引线需准确穿过音圈骨架或振膜中心孔,避免与磁隙发生摩擦。实际操作中,需使用高精度定位治具固定磁路组件,将极耳支架的两个焊接点分别对应音圈引线的连接位,确保引线长度适中,既无松弛导致的驻波干扰,也无过紧引发的张力失衡。对于N52磁体,需注意其工作温度上限通常为80℃至100℃,因此在焊接过程中应控制热源输入时间,防止高温导致磁体退磁或支架焊点氧化,影响电气连接的稳定性。
精密组装工艺与焊接质量控制
焊接工序是连接极耳支架与音圈引线的关键步骤,推荐使用低温度系数的焊锡丝配合恒温烙铁进行手工焊接,或采用自动化回流焊设备以保证一致性。焊接点应呈现圆润饱满的焊瘤,无虚焊、连焊或焊锡球残留,焊点表面需经过清洗去除助焊剂残留,防止长期氧化导致接触电阻增大。在N52钕铁硼磁路系统中,磁场会对铁磁性工具产生吸附作用,因此操作环境需使用非磁性工具,并在焊接前对工作台进行消磁处理,避免铁屑吸附至振膜或磁隙中造成异响或扫膛风险。
组装过程中的对位精度直接影响发声单元的失真表现,极耳支架与振膜中心的偏移量需控制在微米级别,通常借助显微镜或光学检测设备进行实时监测。引线弯曲半径不得小于规定最小值,以防止金属疲劳断裂,同时引线走向应避开磁隙运动区域,确保音圈在最大振幅下仍能保持自由悬浮状态。完成焊接后,需进行静态阻抗测试,验证直流电阻值是否符合设计规格,并通过低电压信号输入初步检测极耳连接的有效性,排除开路或短路隐患,为后续老化筛选提供数据基础。
结构固定与最终性能验证
极耳支架在完成电气连接后,需通过专用胶水或结构性粘接剂进行二次固定,以增强机械强度并隔绝湿气侵入。粘接剂的选择需考虑其耐热性与低挥发特性,固化过程中需施加轻微压力确保支架与振膜完全贴合,避免产生气泡或空腔导致共振异常。对于N52钕铁硼磁路,还需检查磁路组件的密封性,防止湿气侵蚀导致磁体锈蚀或支架腐蚀,特别是在高湿度环境下使用的场景,需额外增加防潮涂层或密封处理步骤。
最终验证阶段需通过专业声学测试系统评估组装后的单动圈单元性能,重点检测谐振频率、总品质因数及阻抗曲线,确保各项参数落在设计公差范围内。通过扫频信号输入,观察振膜运动是否平稳,无自激振荡或非线性失真现象,同时检查极耳在动态工作状态下无松动或异响。经过全检合格的单元方可进入成品封装流程,所有组装数据需记录归档,以便追溯生产批次与工艺参数,确保产品的一致性与可重复性,维持N52钕铁硼磁路系统在高频响应与灵敏度方面的优势。