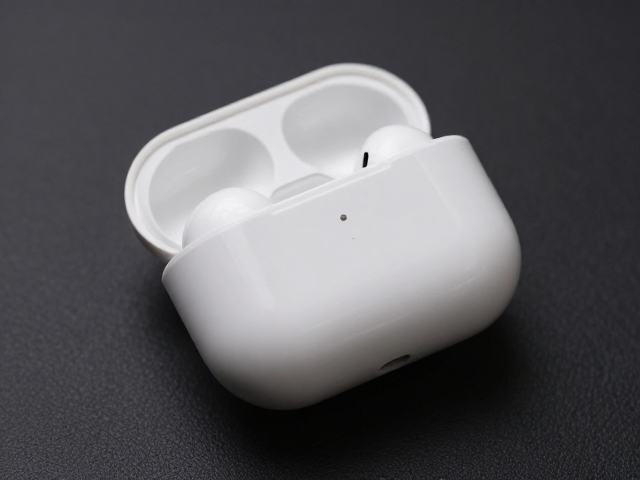
前壳PVD真空镀膜的核心原理与工艺流
PVD(Physical Vapor Deposition),即物理气相沉积,是一种在真空条件下利用物理过程实现高纯度固体薄膜沉积的技术。在耳机前壳的加工场景中,这一技术主要通过辉光放电或电子束加热等方式,使靶材原子或分子从表面发射并沉积在基材表面。对于耳机前壳这类高外观要求的部件,常用的镀膜技术包括磁控溅射和电弧离子镀。磁控溅射能够精确控制膜层成分和厚度,适合需要高附着力和均匀性的金属或陶瓷复合膜层;而电弧离子镀则具有粒子能量高、膜层致密的特点,能显著提升前壳表面的硬度和耐磨性。
工艺的具体执行通常分为预处理、镀膜和后处理三个阶段。预处理阶段至关重要,前壳需经过严格的清洗、去油和等离子清洗,以去除表面微观污染物和氧化层,确保基材与膜层间的结合力。进入镀膜室后,真空环境需达到指定数值(通常为10^-3 Pa至10^-2 Pa量级),以减少气体分子对镀膜过程的干扰。在沉积过程中,通过调节真空度、基体偏压、靶电流等关键参数,控制膜层的生长速率和微观结构。例如,在沉积氮化钛(TiN)或类金刚石碳(DLC)等硬质薄膜时,需精确控制氮气流量和反应室压力,以获得理想的化学计量比和光学色泽。
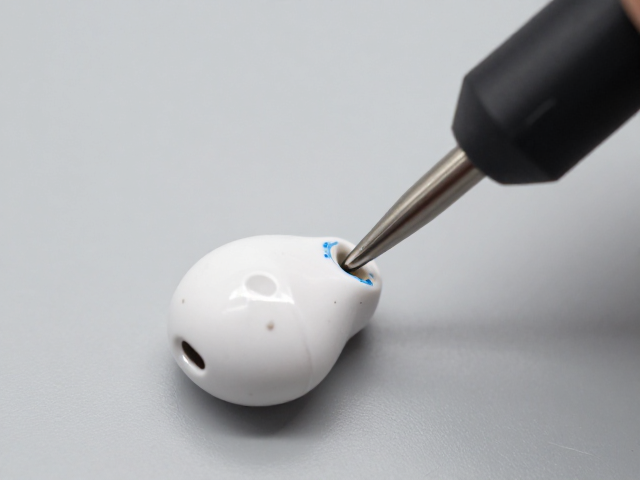
超声波焊接在耳机前壳组装中的技术要点
超声波焊接利用高频机械振动产生的摩擦热实现塑料件或金属件的连接,在耳机前壳与后壳或内部结构件的组装中扮演着关键角色。该工艺的核心在于焊头(Horn)将超声波能量传递至焊接界面,使接触面分子间产生剧烈摩擦,局部温度迅速升高至材料熔点附近,形成熔接层。对于耳机前壳,若采用ABS、PC或金属与塑料的异种材料焊接,需特别注意材料的热性能匹配。塑料前壳通常选用具有良好超声波穿透性和熔接强度的工程塑料,如聚碳酸酯(PC)或改性ABS,以确保焊接过程的稳定性和焊点的强度。
焊接过程中的参数设定直接影响成品率和音质表现。主要参数包括振幅、焊接压力、焊接时间、触发压力和熔接深度。振幅决定了能量输入的大小,过高的振幅可能导致材料飞溅或焊点脆裂,过低则导致熔接不充分。焊接压力需克服材料表面的微观不平度,确保紧密接触,同时避免过大的压力导致前壳变形或内部声学腔体结构受损。此外,焊头的设计需与前壳的焊接面几何形状高度贴合,通常采用阶梯式或平面式焊头,以均匀分布能量密度。在实际应用中,焊头材质多选用航空铝合金或特种钢,并经表面硬化处理,以延长使用寿命并保持振动效率。
工艺协同下的质量控制与检测标准
PVD镀膜与超声波焊接在耳机前壳制造中需形成严密的质量控制闭环,任何一环的偏差都可能影响最终产品的外观一致性、结构强度及声学性能。在PVD环节,外观检测主要关注膜层色泽的均匀性、有无针孔、脱落或起泡现象。附着力测试常采用划格法或胶带剥离实验,依据行业标准评估膜层与基材的结合强度。对于耳机前壳,还需检测膜层的耐汗液腐蚀性和耐磨性,确保长期使用中不易褪色或磨损。数据监控方面,真空室温度、沉积速率及膜厚均匀性需通过在线监测系统实时记录,确保批次间的一致性。
超声波焊接的质量检测则聚焦于焊点的结构完整性和密封性。外观检查需确认焊点无飞边、裂纹或明显的变形,同时评估前壳整体装配后的缝隙均匀度。功能检测中,气密性测试是关键环节,耳机前壳作为声学腔体的一部分,其密封性直接影响低频响应和降噪效果。通常采用压力衰减法或氦质谱检漏仪检测,设定特定的压力阈值和时间窗口,判定是否泄漏。此外,振动测试用于验证焊点在长期声波振动下的稳定性,防止因焊点疲劳断裂导致的前壳松动或异响。通过结合视觉检测系统与自动化测试设备,可实现对前壳组装质量的高精度管控。