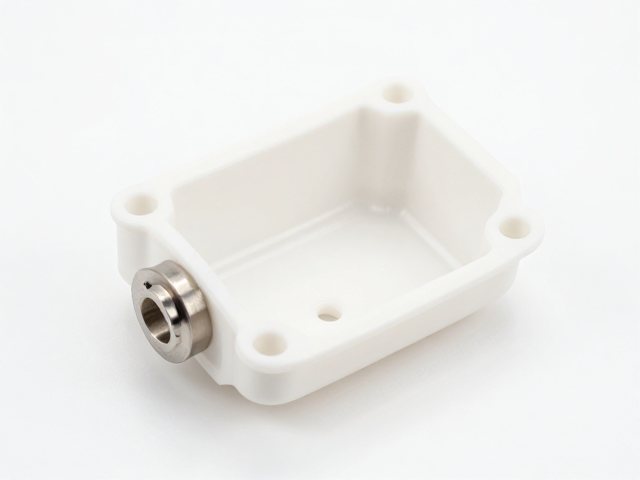
ABS塑料腔体的材料特性与表面处理基础
ABS塑料因其兼具刚性、韧性以及优异的热成型性能,成为各类电子设备外壳及工业腔体制造中的主流基材。这种由丙烯腈、丁二烯和苯乙烯三种单体聚合而成的热塑性树脂,表面能相对较低,直接进行金属喷涂或烤漆往往面临附着力不足的问题。因此,在进入涂装工序前,必须对ABS基材进行严密的清洁与活化处理,以去除脱模剂残留并提升表面微观粗糙度,为后续涂层提供稳定的结合界面。
在金属瞬态快这一工艺语境下,ABS腔体的预处理至关重要。所谓的“瞬态快”通常指代高固含、快干型或经过特殊改性的金属漆体系,这类涂料能在极短时间内形成致密膜层,减少生产周期中的流挂风险。然而,ABS材料的耐热性有限,高温烘烤可能导致腔体变形或应力开裂,因此工艺控制需精确平衡固化温度与时间,确保金属质感涂层在保持快速成膜的同时,不破坏基材的物理结构完整性。
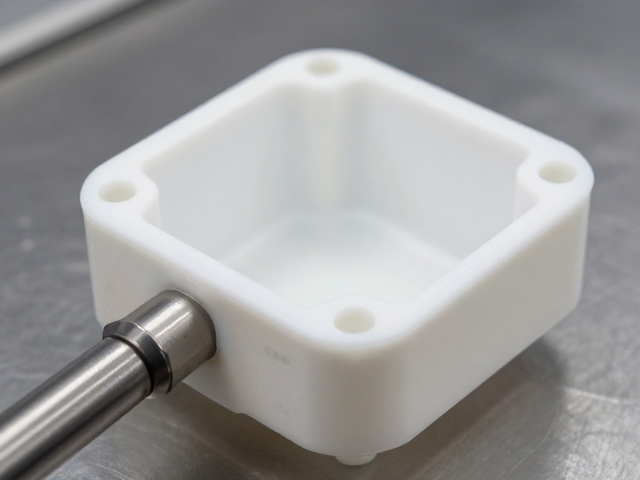
喷涂烤漆的核心工艺流程解析
喷涂环节是决定ABS腔体外观质感的关键步骤,通常采用静电喷涂或高压无空气喷涂技术,以确保涂层厚度均匀且覆盖无死角。在喷涂金属漆时,铝粉或金属氧化物颗粒在漆膜中呈定向排列,形成独特的闪烁效果。为了达到理想的金属光泽,喷枪的压力、走枪速度以及雾化效果需经过精密调试,避免出现橘皮、流挂或露底现象。对于复杂结构的腔体,还需采用遮蔽保护或多次薄喷的方式,处理螺丝孔、卡扣等细节部位。
烤漆固化过程紧随喷涂之后,分为流平、溶剂挥发和交联固化三个阶段。在流平阶段,漆膜表面张力作用使涂层平整,随后进入烘箱进行高温固化。ABS腔体的烤漆温度通常控制在60-80摄氏度之间,时间约为15-30分钟,具体参数需根据漆料供应商的技术规范进行调整。固化后的漆膜不仅具备金属外观,还需通过附着力测试、硬度测试及耐化学性测试,确保其在日常使用环境中不易剥落或变色。
金属瞬态快工艺的技术优势与质量控制
金属瞬态快工艺通过优化树脂配方和溶剂体系,显著提升了涂装效率。传统烤漆可能需要较长的冷却和固化时间,而瞬态快漆利用高反应活性树脂,在较低温度下即可实现快速交联,从而缩短生产线节拍。这种工艺特别适用于大批量生产的ABS腔体,能够有效降低能耗和人力成本。同时,快干特性减少了灰尘附着在湿膜表面的概率,提升了成品表面的洁净度和光滑感。
质量控制方面,瞬态快工艺对环境温湿度极为敏感。高湿度可能导致漆膜发白或失光,因此喷涂车间需配备恒湿恒温系统。此外,金属颜料的分散均匀性直接影响最终产品的色泽一致性。生产过程中需定期检测漆料的粘度、细度及固体含量,确保每批次涂料性能稳定。对于高光泽金属效果,还需在喷涂后增加一道清漆罩光工序,以增强耐磨性和耐候性,防止金属颗粒氧化褪色。
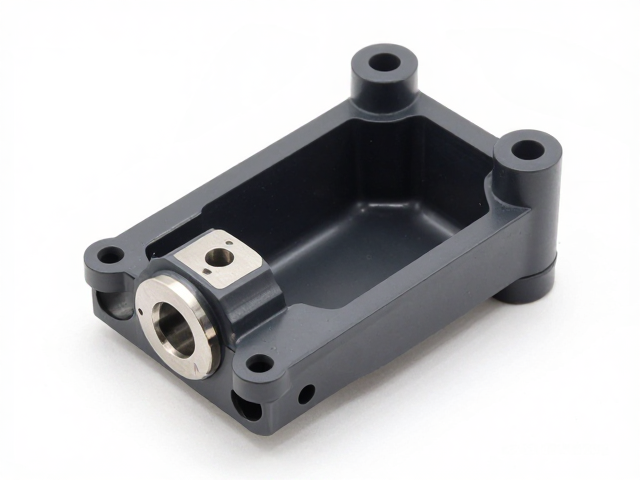
工艺应用场景与长期性能表现
ABS塑料腔体经金属瞬态快喷涂烤漆后,广泛应用于家用电器、通讯设备、仪器仪表等领域。其金属质感外观提升了产品的高端属性,同时ABS基材的优异冲击强度保证了腔体在跌落或碰撞时的结构完整性。在长期使用中,高质量的烤漆涂层能有效抵抗紫外线照射、汗液侵蚀及日常摩擦,保持色泽持久稳定。这种组合工艺在兼顾美观与实用性的同时,为产品提供了可靠的防护屏障。
随着消费者对产品外观要求的提升,金属瞬态快工艺也在不断演进。水性金属漆的应用减少了挥发性有机化合物(VOCs)的排放,符合环保法规要求。此外,通过调整金属颜料粒径和含量,可实现拉丝、磨砂、高光等多种视觉效果,满足不同设计需求。在实际应用中,工程师需根据产品使用场景选择合适的漆面硬度与柔韧性,平衡外观表现与机械性能,确保ABS腔体在各种工况下均能保持最佳状态。