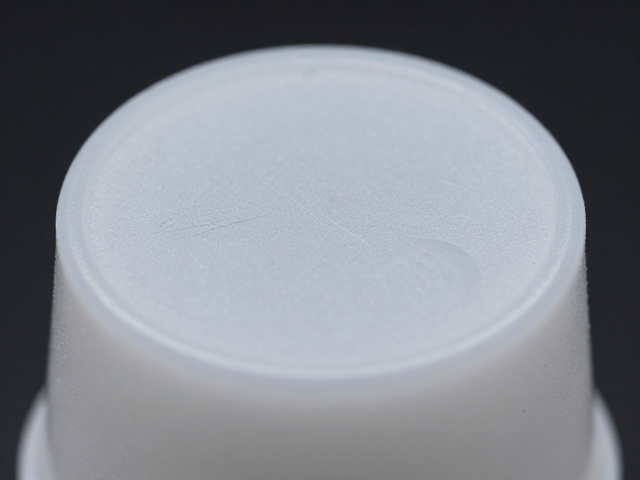
ABS塑料腔体耐磨划痕测试的核心逻辑与表面特性
ABS塑料因其优异的机械强度和加工便利性,被广泛应用于各类电子设备的外壳与内部腔体结构中。在实际使用场景中,哑光磨砂表面因其触感细腻、不易沾染指纹及具备较好的视觉质感,成为许多高端制造项目的首选工艺。然而,这种表面处理的微观结构特征决定了其对抗外部物理损伤的特殊表现。与高光镜面相比,磨砂表面的凹凸纹理会改变光线反射路径,同时也增加了材料与接触物之间的实际接触面积,这使得其在面对摩擦和刮擦时,表现出行与高光表面截然不同的力学响应机制。
耐磨划痕测试并非简单的表面观察,而是一套严密的物理评估流程。通过模拟日常使用中的摩擦场景,测试能够量化材料在受到剪切力作用下的损伤程度。对于ABS腔体而言,表面的光泽度、粗糙度以及涂层的附着力共同构成了其抗刮擦性能的基础。当硬质物体划过哑光表面时,微观的颗粒结构可能会发生破碎或脱落,从而形成肉眼可见的划痕。因此,深入解析这一过程,需要结合材料本身的聚合物特性以及表面后处理的工艺细节,才能准确评估其长期使用的可靠性。
标准化测试方法与关键评价指标
在工业实践中,常用的耐磨划痕测试多依据ASTM D1044或ISO 1548等相关标准执行。这些标准规定了使用规定硬度的橡胶轮或金属摩擦头,在特定的载荷下对材料表面进行往复或单向摩擦。测试过程中,摩擦系数、摩擦次数以及施加的压力是三个核心变量。例如,在评估ABS腔体时,通常会使用0.5kg至1kg的载荷,配合规定转速的摩擦头,观察表面在既定次数后的光泽变化或划痕深度。这种量化数据为工艺改进提供了客观依据,避免了主观判断带来的偏差。
评价指标不仅包含划痕的外观形态,还涉及光泽度的衰减情况。哑光表面的光泽度通常控制在10-30 GU(Gloss Units)之间,测试后通过光泽度仪测量数值变化,可以判断表面微观结构是否遭到破坏。若光泽度显著上升,说明磨砂颗粒已被磨平,表面趋于光滑,这通常被视为抗刮擦性能下降的信号。此外,显微镜观察法能更清晰地呈现划痕边缘的崩裂情况,帮助工程师识别是材料本体失效还是表面涂层剥离,从而为配方调整或工艺优化提供精准方向。
工艺参数对抗刮擦性能的影响机制
ABS塑料在注塑成型后,表面状态受到模具温度、注射速度以及脱模剂使用情况的显著影响。对于哑光磨砂表面,模具表面的蚀纹(Texture)是决定最终外观和性能的关键。蚀纹的深度、宽度及分布密度直接影响表面的粗糙度。较深的蚀纹通常能提供更好的磨砂视觉效果,但在耐磨测试中,过深的蚀纹可能导致尖端应力集中,在受到硬物刮擦时更容易产生崩缺。因此,平衡视觉效果与物理性能,需要在模具设计阶段进行严密的仿真与验证。
表面处理工艺,如喷涂、电镀或二次加工,会进一步改变ABS腔体的表面化学性质和物理结构。哑光漆或消光剂中的填料颗粒大小与分散均匀性,直接决定了涂层的耐磨性。如果填料颗粒过大或分散不均,涂层在摩擦过程中容易发生局部脱落,形成明显的划痕。此外,固化温度和时间也会影响涂层的交联密度,较高的交联密度通常意味着更高的硬度和更好的抗刮擦能力。通过调整这些工艺参数,可以在不改变ABS基材的情况下,显著提升腔体表面的耐磨损表现。
数据分析与实际场景下的性能映射
在实际工程应用中,实验室数据必须与真实使用场景相结合进行映射分析。实验室中的恒定载荷和匀速摩擦难以完全模拟用户手中复杂的动作,如按压、旋转、携带时的碰撞等。通过建立实验室数据与实际场景的关联模型,可以更准确地预测产品寿命。例如,某些ABS腔体在标准测试中表现良好,但在长期携带过程中,因口袋内钥匙等硬物的随机摩擦,导致局部磨损。这种情况下,需要引入更复杂的随机摩擦测试,以覆盖非常规的使用工况。
数据分析还应关注批次间的稳定性。ABS原料的分子量分布、添加剂比例以及生产环境的温湿度变化,都可能导致批次间性能波动。通过长期跟踪测试数据,计算标准差和过程能力指数(Cpk),可以评估生产工艺的稳定性。对于高可靠性要求的产品,需设定严格的公差范围,确保每一批次生产的ABS腔体在耐磨划痕测试中均能保持一致的性能水平。这种基于数据的过程控制,是保证产品一致性和降低售后风险的重要手段。