ABS塑料腔体与不锈钢注塑成型的工艺本质差异
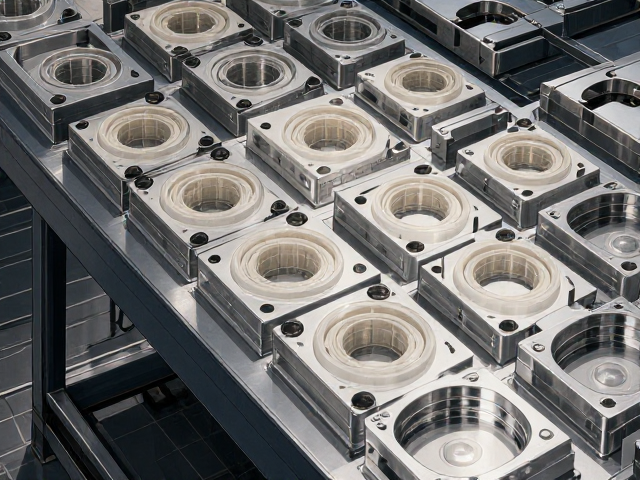
ABS塑料腔体的制造核心在于热塑性高分子材料的熔融与固化过程,主要依赖注塑成型技术。这一工艺将ABS颗粒在高温料筒中加热至玻璃化转变温度以上,使其呈现粘流态,随后通过高压注入闭合的模具型腔。冷却定型后,顶出机构将零件脱模。整个过程具有严密的自动化控制特征,周期短,通常仅需数十秒至数分钟,适合大规模连续生产。材料在流动过程中表现出优异的填充性能,能够精确复制模具表面的微米级细节,确保腔体内部结构的复杂性与外观的一致性。
不锈钢注塑成型并非传统意义上的金属熔融注塑,在工业语境中通常指代金属注射成型(MIM)或精密压铸工艺,二者在物理机制上与塑料注塑截然不同。以MIM为例,工艺起始于将微米级金属粉末与有机粘结剂均匀混合,制成喂料条,再像塑料一样进行注塑成型得到“绿色坯体”。随后,坯体需经过脱脂处理去除粘结剂,再通过高温烧结致密化,最终形成接近全致密的不锈钢部件。这一过程涉及粉末冶金与高分子加工的交叉,周期长,后处理复杂,且对烧结过程中的温度梯度控制要求极高,任何参数偏差都可能导致零件变形或密度不均。
材料特性决定的优势表现与应用场景
ABS塑料腔体在轻量化、绝缘性及色彩表现上具备显著优势。其密度约为1.05 g/cm³,远低于不锈钢的7.9 g/cm³,这在需要减轻重量的设备结构中至关重要。ABS具有良好的电绝缘性能,介电强度高,常用于电子设备的外壳与内部支撑结构。此外,ABS易于染色,表面可通过喷涂、电镀等二次加工实现丰富的视觉效果,满足消费类电子产品对外观设计的多样化需求。其吸音减震特性也使得其在需要降低噪音的机械部件中表现良好。
不锈钢腔体(基于MIM或压铸工艺)的核心优势在于卓越的机械强度、耐热性与耐腐蚀性。316L不锈钢具有极佳的抗腐蚀能力,能抵抗酸碱环境侵蚀,适用于医疗植入物、精密仪器外壳或户外高腐蚀环境。其硬度高,耐磨性好,能承受较高的机械应力与冲击。不锈钢腔体在高温环境下保持尺寸稳定,不会像塑料那样发生软化或变形,因此在需要耐高温、高洁净度或高密封性的工业与医疗领域具有不可替代性。此外,不锈钢表面可进行拉丝、镜面抛光等处理,呈现独特的金属质感。
选型指南中的关键考量维度
选型ABS塑料腔体时,首要关注使用环境的温度范围与化学兼容性。ABS的热变形温度通常在90-100°C之间,若设备内部发热量大或处于高温环境,需评估是否会导致腔体变形或失效。其次,需考察腔体的结构复杂度与壁厚要求。ABS注塑对壁厚均匀性敏感,过厚易产生缩痕,过薄可能导致填充不足。对于需要高强度连接的部位,ABS的韧性优于脆性塑料,但长期受力下可能发生蠕变,需计算长期载荷下的形变率。表面处理需求也是重要考量,如需喷漆或丝印,需确认ABS表面能是否满足附着力标准。
不锈钢腔体的选型则聚焦于机械载荷、腐蚀环境与精度要求。需明确腔体承受的静态与动态载荷,316L不锈钢虽强度高,但成本高于304,在腐蚀性不强的环境中可选用304以降低成本。若涉及食品接触或医疗植入,必须确认材料符合相关生物相容性标准(如ISO 1099系列)。精度方面,MIM工艺虽精度高,但烧结收缩率需提前计算,通常收缩率为1.5%-1.8%,模具设计需预留收缩余量。此外,不锈钢腔体的加工余量与后处理(如去毛刺、抛光)成本较高,需在设计阶段预留足够的空间与公差,避免因应力集中导致开裂。