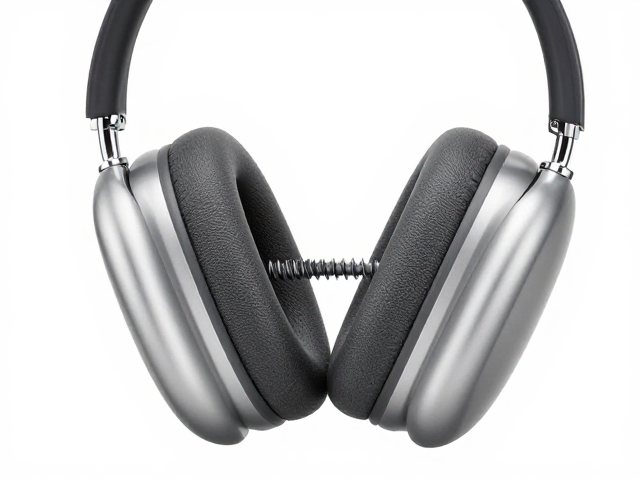
螺纹旋紧结构的力学原理与常见类型
耳机耳罩软垫与头梁或耳壳的连接方式,直接决定了佩戴的稳固度与长期使用的稳定性。目前市面上主流的固定结构主要分为卡扣式、螺丝旋紧式以及无级摩擦式。其中,螺丝旋紧结构利用螺纹的自锁特性,通过旋转产生周向摩擦力,将耳罩固定在指定位置。这种结构的优势在于受力均匀,不易因日常晃动而意外脱落,且拆卸和更换时工具介入容易,适合需要频繁调整或更换配件的使用场景。
不同类型的螺纹设计在直径、螺距和深度上存在显著差异。常见的公制螺纹如M3、M4,其直径分别为3毫米和4毫米,螺距通常为0.5毫米或0.75毫米。部分高端或定制化耳机可能采用英制螺纹或特殊非标螺纹。在实际操作中,若螺纹直径不一致,强行旋入会导致滑丝或螺纹损坏;若螺距不同,则表现为旋入时卡顿、异响或无法锁紧。因此,识别原始耳罩的螺纹规格是确保连接稳固的第一步,这一步骤完全依赖于对实物结构的精确观察而非主观猜测。
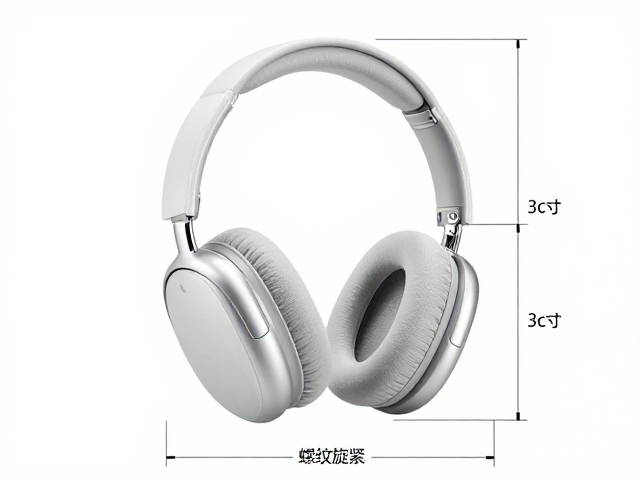
尺寸匹配的关键参数与测量方法
尺寸匹配的核心在于耳罩内径、外径以及固定孔位的几何一致性。耳罩内径决定了耳罩海绵能否完全覆盖耳机发声单元,避免漏音或压迫耳廓;外径则影响耳罩与耳壳外壳的贴合度,过大的外径可能导致边缘翘起,过小的则无法覆盖指定区域。固定孔位主要涉及孔距和孔径,对于双耳罩结构的耳机,左右耳罩的固定孔中心距必须与耳机头梁上的对应孔位完全一致,误差超过1毫米往往会导致无法安装或安装后受力不均。
精确测量需使用游标卡尺等工具,以确保数据的可追溯性与真实性。测量耳罩内径时,应测量海绵表面最宽出处的直径,而非金属或塑料支架的内径,因为海绵的形变会影响实际贴合效果。测量固定孔位时,需记录两个固定点中心的直线距离,以及单个固定孔的直径。对于螺丝旋紧结构,还需测量螺丝孔的深度以及螺丝杆的长度,确保螺丝完全旋入后,螺杆末端不会顶住耳罩内部结构或发声单元,从而避免物理干涉导致的异响或损坏。
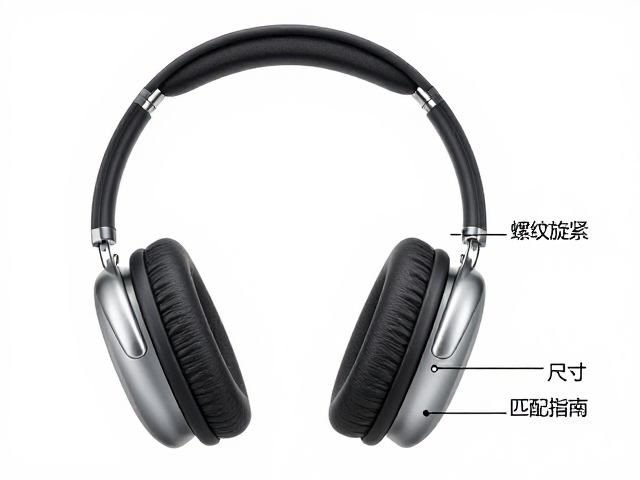
松动异响的成因分析与排查逻辑
松动与异响通常源于连接部位的间隙过大或摩擦面磨损。当螺纹旋紧后,若耳罩固定支架与耳机头梁之间存在间隙,日常佩戴时的微小晃动会导致两者发生相对位移,进而发出“咔哒”或摩擦声。这种现象常见于长期使用后,固定螺丝的金属表面出现磨损,或者耳罩支架的塑料部分因老化产生形变。此外,耳罩软垫本身的材质老化变硬,也会导致耳罩无法紧密贴合耳壳,间接造成固定点受力异常,引发结构性松动。
排查此类问题时,应先从紧固状态入手。使用合适的螺丝刀将旋紧螺丝适度加固,观察异响是否消失。若加固后仍存在问题,需检查固定螺丝与螺孔之间的配合情况。如果螺丝能够轻松转动但无法锁紧,说明螺纹滑丝,需更换同规格螺丝;如果螺丝难以旋入或旋入后仍松动,可能是螺孔变形或螺纹受损。在某些案例中,耳罩支架与头梁接触面缺乏阻尼材料,可通过在接触面增加薄层硅胶垫或双面胶来填补间隙,消除因刚性接触产生的震动噪音,这一方法在硬件维修领域属于标准的物理阻尼处理手段。
安装维护与长期稳定性建议
正确的安装流程是保证螺纹旋紧结构长期稳定的基础。安装时应先对准耳罩固定孔与耳机头梁孔位,确保螺丝垂直进入,避免斜角受力导致螺纹崩裂。旋紧过程中,应施加均匀适度的扭矩,避免过度用力导致螺丝断裂或螺孔扩大。对于金属螺纹部件,可定期使用少量润滑脂处理,以减少摩擦阻力,防止因长期氧化或干摩擦导致的咬死现象,但需注意润滑脂不得接触耳罩海绵或发声单元,以免腐蚀材料或影响音质。
日常维护中,应定期检查耳罩固定螺丝的状态,特别是对于高频使用或运动场景下的耳机。发现螺丝松动应及时补紧,若发现螺纹磨损严重,应更换全新配件而非强行使用。耳罩软垫作为易耗品,其材质老化会改变整体结构的受力分布,建议在软垫出现明显变形、硬化或破损前进行更换,以维持耳机原有的佩戴舒适度和结构稳定性。通过规范的安装与维护,螺纹旋紧结构能保持长久的紧固效果,有效规避因连接失效导致的使用困扰。