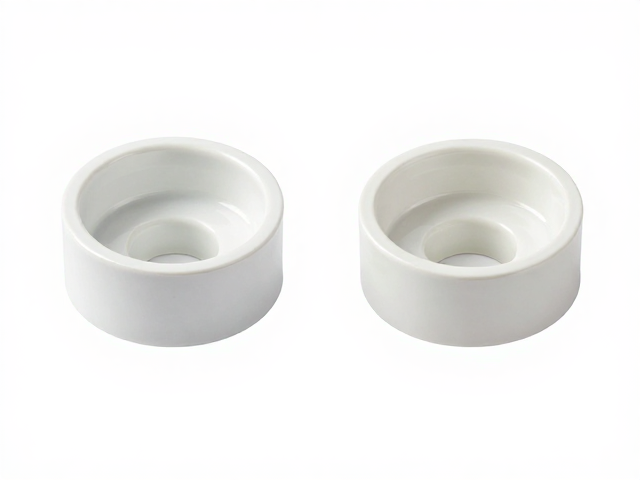
ABS塑料腔体喷涂烤漆的核心工艺流程序列
ABS(丙烯腈-丁二烯-苯乙烯共聚物)因其优异的力学性能和加工便利性,常被用于各类设备外壳或腔体制造。然而,ABS表面能较低且化学稳定性相对脆弱,直接喷涂难以保证附着力与耐久性,因此前处理工序至关重要。常规流程通常包括超声波清洗去除表面油污与脱模剂,随后进行等离子处理或专用底涂剂喷涂以活化表面极性基团。这一阶段决定了涂层与基材的结合强度,若前处理不彻底,后续烤漆极易出现起泡、剥落现象。
烤漆环节主要涉及静电喷涂或空气喷涂,涂料多选用高附着力丙烯酸树脂或改性聚酯粉末。烘烤温度通常控制在120℃至140℃之间,时间约20至40分钟,具体参数需根据腔体壁厚与涂料特性微调。高温固化不仅使涂层交联固化,形成致密的保护膜,还能消除内应力。对于复杂结构的腔体,需特别注意遮蔽保护,避免非喷涂区域受污染,同时确保涂层厚度均匀,通常湿膜厚度需达到规定范围,以确保最终干膜的物理性能达标。
陶瓷材质在腔体应用中的物理特性表现
陶瓷材料以其极高的硬度、耐磨性及化学惰性,在需要高强度耐腐蚀或耐高温的场景中占据重要地位。氧化铝或氮化硅等工程陶瓷制成的腔体,表面致密无孔,天然具备优异的抗老化能力,无需像塑料那样依赖复杂的涂层体系来提供基础防护。其热稳定性极佳,可在数百摄氏度的环境下保持结构完整,不会发生软化或变形,这一特性使其在高温反应装置或极端环境传感器外壳中具有不可替代的优势。
然而,陶瓷材质的脆性是其主要的物理短板。在受到冲击载荷或机械应力集中时,容易发生裂纹甚至断裂,这限制了其在需要高抗冲击力的场景中的应用。此外,陶瓷的导热系数通常较低,作为腔体材料时,内部电子元件的散热问题需通过额外结构设计解决。其加工难度较高,成型后难以进行二次机械加工,且表面光泽度虽可通过抛光达到镜面效果,但整体外观质感偏向冷硬,难以像塑料那样通过简单的表面处理实现丰富的色彩变化。
ABS烤漆与陶瓷材质的综合性能对比分析
在外观装饰性与色彩表现力方面,ABS烤漆工艺具有显著优势。通过调整漆料配方,可实现金属拉丝、哑光、高光等多种视觉效果,且色彩丰富,能满足个性化设计需求。相比之下,陶瓷虽可染色,但工艺复杂,色彩稳定性受烧制温度影响较大,且难以实现复杂的渐变或特殊纹理效果。ABS腔体整体重量较轻,便于运输与安装,而陶瓷腔体密度大,自重较高,对支撑结构提出了更高要求。
从长期维护与环境适应性来看,ABS烤漆层在长期紫外线照射或化学腐蚀环境下可能出现黄变、失光或粉化现象,需依赖高质量耐候漆料延缓老化。陶瓷材质则几乎不受紫外线影响,耐酸碱腐蚀能力远超ABS,在强酸、强碱或高盐雾环境中能保持长久的性能稳定。但在抗划伤方面,虽然陶瓷硬度极高,但一旦涂层或本体受损,修复难度极大;ABS烤漆若出现局部划伤,可通过打磨补漆进行一定程度的修复,维护灵活性相对较高。
成本结构与生产效率的差异考量
ABS塑料腔体的生产周期短,注塑成型效率高,适合大规模标准化生产。喷涂烤漆工艺自动化程度高,单位产品的制造成本较低,且模具开发周期相对较短。这使得ABS腔体在对成本敏感且产量巨大的消费电子或普通工业设备领域极具竞争力。陶瓷腔体的制备涉及粉末压制、烧结等复杂工序,成型效率低,废品率相对较高,导致单件成本显著高于ABS腔体。此外,陶瓷加工中的刀具磨损和能源消耗也进一步推高了整体生产成本。
生产效率方面,ABS注塑成型可在几分钟内完成一件产品,而陶瓷烧结过程可能需要数小时甚至更长时间,且后续打磨、抛光工序耗时较多。这种时间成本的差异使得ABS腔体更能适应快速迭代的市场需求。然而,陶瓷材料无需喷涂层,省去了喷涂、烘烤、固化等长时间工序,若仅考虑单一部件的制备时间,陶瓷在简化表面处理流程上具有一定优势,但整体交付周期仍受限于烧结与加工效率。