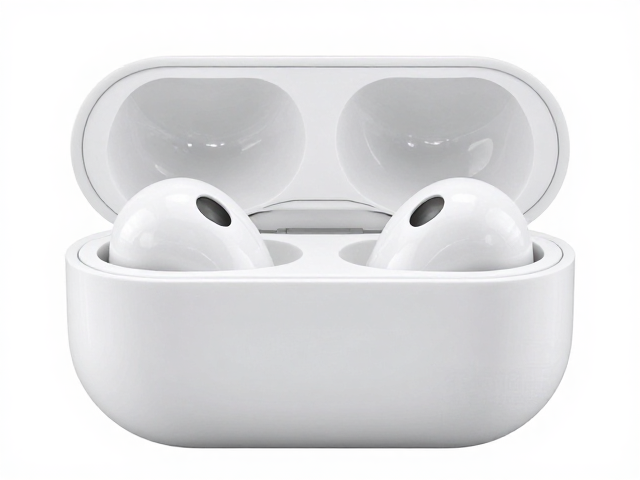
充电仓外壳麦克风孔的加工难点与精度控制
充电设备外壳上的麦克风开孔不仅是外观设计的必要元素,更是声学性能的关键载体。在CNC加工场景中,该部位通常位于铝合金或塑料材质的曲面或平面交界处,对刀具的刚性与进刀路径有着极高的要求。由于孔径普遍较小,多数集中在0.8mm至3.0mm区间,传统钻孔工艺极易因刀具悬伸过长导致偏摆,进而引发孔径超差或孔壁毛刺。为确保声学传感器的安装稳定性,加工过程中需严格监控刀具磨损,通常采用硬质合金立铣刀或专用微型钻头,通过优化主轴转速与进给率,将孔径公差控制在±0.02mm以内,以满足精密音频采集的装配需求。
除了尺寸精度,孔位的定位精度直接影响了麦克风模组与外壳的贴合度。现代CNC加工中心多配备高精度光栅尺与动态平衡主轴,能够应对复杂曲面上的异形孔加工。在实际操作中,程序员需利用CAM软件模拟刀具路径,避免刀具与周边结构发生干涉。对于深径比较大的麦克风孔,常采用分层铣削策略,逐步去除材料以减少切削阻力。这种工艺不仅保证了孔位的同心度,还有效降低了因切削热引起的材料变形,确保每一个充电仓外壳的声学开口都能达到严苛的几何公差标准。
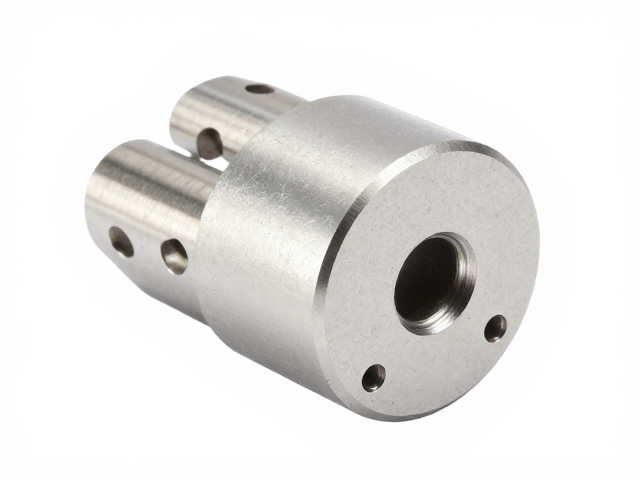
表面处理与后道工序对孔缘质量的影响
CNC加工完成后的孔缘质量会直接影响后续的表面处理效果,尤其是阳极氧化或喷砂工艺。在铝合金充电仓外壳的生产中,麦克风孔边缘若存在微观裂纹或毛刺,会在阳极氧化过程中产生应力集中,导致氧化膜脱落或色泽不均。因此,去毛刺与倒角处理成为关键工序。通过采用振动研磨或专用超声波清洗设备,可以精细去除孔口残留的金属屑。部分高精度产线引入激光清洗技术,利用高能激光束瞬间气化孔缘杂质,既保留了金属基体的完整性,又避免了化学溶剂对精密孔位的侵蚀,为后续涂装提供洁净的表面基础。
表面处理过程中的温度与时间控制也是影响麦克风孔最终品质的核心变量。阳极氧化槽液中的酸碱度波动可能导致孔口边缘出现腐蚀现象,进而改变孔径尺寸。为了规避这一风险,生产环节需实时监控槽液参数,并采用挂具固定技术确保外壳在槽液中姿态稳定,避免局部电流密度过大造成的烧蚀。对于要求高耐磨性的塑料外壳,喷砂工艺中的砂料粒度需经过严格筛选,过粗的砂粒可能冲击孔壁造成微观损伤。通过优化喷枪角度与压力,可实现孔缘与主体表面的一致性处理,确保充电仓外壳在长期使用中,麦克风孔依然保持光滑平整,不影响声学传感器的密封性与灵敏度。
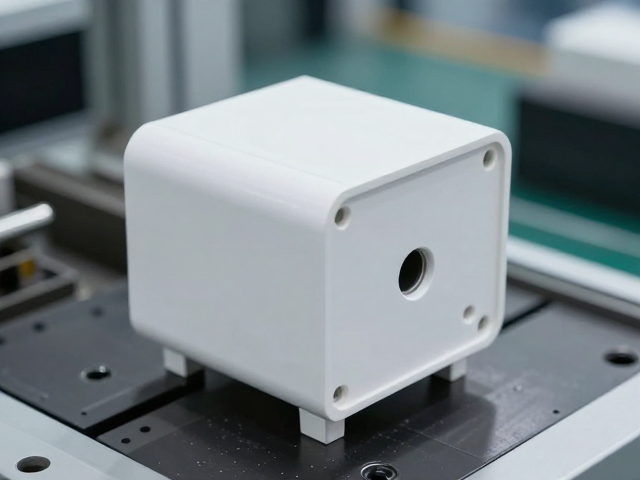
自动化检测与质量追溯体系的构建
高精度麦克风孔的质量保障离不开严密的检测流程,三坐标测量机(CMM)成为验证孔位精度与形状公差的核心工具。在检测过程中,探针以非接触或低接触力方式扫描孔内表面,获取严密的三维数据模型。通过对比CAD理论模型与实际加工数据,可精准计算出孔径、位置度、垂直度等关键指标。对于批量生产的充电仓外壳,自动化光学检测系统(AOI)被广泛应用于产线末端,利用高分辨率相机与结构光技术,快速识别孔位的缺失、变形或表面缺陷。这种实时监测机制大幅提升了检测效率,确保每一批次产品的一致性,避免因个别不良品流入组装环节导致声学模组失效。
数据追溯体系在CNC加工中扮演着重要角色,通过MES(制造执行系统)记录每一道工序的参数与检测结果。从刀具编号、切削参数到检测数据,所有信息均绑定至单个外壳的序列号中。这种全流程的数据留存不仅便于后续出现质量问题时进行根源分析,也为工艺优化提供了真实的数据支撑。例如,当某批次麦克风孔出现轻微孔径偏大时,工程师可通过追溯系统调取当时的刀具寿命记录与主轴振动数据,快速定位是刀具磨损过度还是夹具松动导致。这种基于数据的工艺迭代,使得充电仓外壳的声学孔加工精度能够持续逼近理论极限,满足高端消费电子产品的严苛制造要求。