内部导线弯折卡顿的物理成因与结构解析
0.78mm线径的2-pin内部导线在装配或动态使用过程中出现弯折卡顿,通常源于导线绝缘层与内部金属芯的结合力不足,或是绞合工艺导致的刚性不均。这种细微尺寸的导线在受到侧向剪切力或过度扭转时,绝缘外皮容易发生局部变形甚至破裂,导致内部铜丝散开或相互缠绕,从而在通过连接器或线槽时产生机械干涉。若导线本身存在轻微的螺旋状扭曲,或者在生产过程中未进行充分的退火处理,其回弹特性会显著增加弯折阻力,使得导线难以顺畅贴合预设路径。
此外,连接器端子的压接质量也是关键变量。当压接高度超标或端子槽位宽度与0.78mm导线直径匹配度不佳时,导线在端子内部处于非自由状态。一旦外部线缆受到拉扯或弯折,应力会集中在压接点附近,导致导线在端子入口处发生硬性弯折。这种结构性缺陷不仅表现为操作时的卡顿感,长期来看还会因应力集中导致接触电阻不稳定,进而引发信号传输中断或短路风险,因此必须从材料特性与结构配合两个维度进行根源排查。
压接端子匹配度与线槽几何结构的标准化检测
针对0.78mm导线,需优先核查所用2-pin端子的规格参数是否符合行业标准,特别是端子槽位的宽度与深度。过窄的槽位会像钳子一样死死夹住导线,限制其转动自由度;而过宽则导致导线在槽内晃动,形成额外的摩擦点。使用高精度数显游标卡尺测量端子开口宽度,标准值通常应略大于导线绝缘层外径,以确保导线能有一定的活动空间但不至于松动。同时,检查端子入口处的导向槽是否有毛刺或倒角不足的情况,这些微观缺陷会在导线弯折初期产生巨大的摩擦阻力,导致手感卡顿。
除了端子本身,线缆进入连接器前的弯曲半径也是决定性因素。对于0.78mm这种较细的导线,最小弯曲半径通常建议不小于导线直径的3-5倍,即约2.5mm至4mm之间。若安装空间迫使导线形成锐角弯折,绝缘层与金属芯之间会产生巨大的内应力。在实际排查中,可观察导线弯折处是否有发白、变形或硬化现象,这往往是材料屈服强度不足或弯曲半径过小的直接证据。调整线槽布局或增加保护套管以扩大弯曲半径,能有效消除因几何结构不合理导致的硬性卡顿。
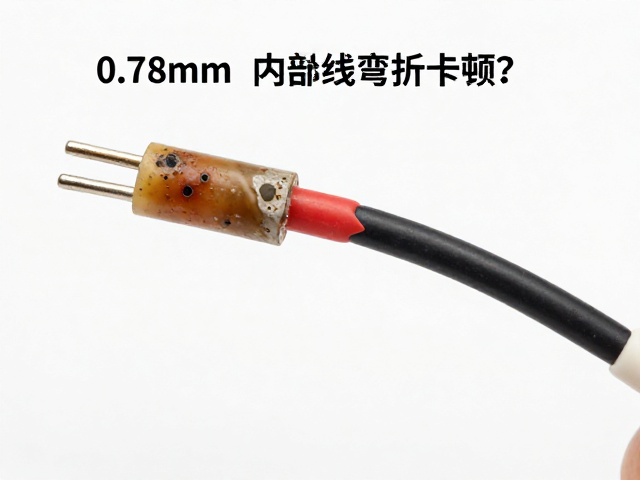
绝缘材料老化与工艺缺陷的微观分析
导线绝缘材料的老化或配方问题会显著改变其柔韧性。某些PVC或PE材料在长期高温、高湿或紫外线环境下会发生增塑剂挥发,导致绝缘层变硬、脆化。0.78mm导线因壁厚相对较薄,对材料性能变化更为敏感。在排查时,可取一小段导线进行低温弯曲测试,若绝缘层出现细微裂纹或回弹过快,说明材料已发生不可逆的老化。此外,生产过程中挤出工艺不均导致的绝缘层偏心或壁厚不均,也会使导线在弯折时受力不均,造成局部阻力过大,需在生产线端通过在线测径仪监控壁厚均匀性。
导线内部的绞合工艺同样会影响弯折手感。单芯导线在弯折时易产生记忆效应,保持原有形状;而多股绞合导线则需保证绞合节距合理,避免绞合过紧导致刚性过大或过松导致散股。对于0.78mm导线,若为多股结构,需检查每股铜丝的直径一致性及绞合紧密度。若发现导线表面有螺旋状隆起或内部铜丝松散,说明绞合工艺存在问题。在无法更换线材的情况下,可通过专用退火工艺软化导线,但需注意退火温度和时间控制,以免降低导线机械强度。若卡顿现象由材料或工艺缺陷引起,最有效的解决方式是更换符合更高等级柔韧性标准的线材,从源头消除隐患。