ABS塑料腔体光泽度控制的关键影响因素
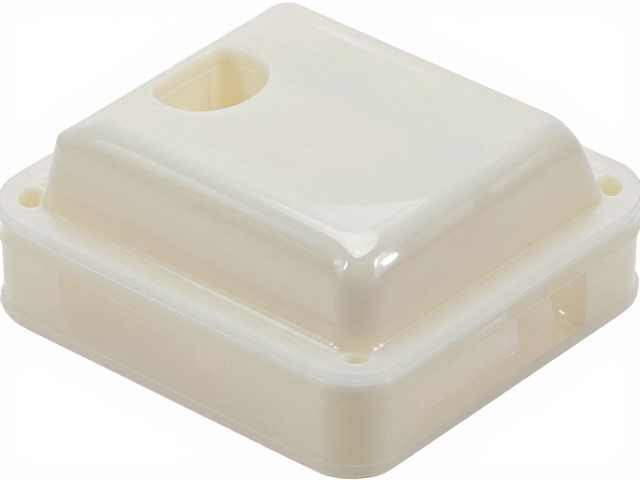
ABS塑料在注塑成型过程中,腔体表面的光泽度直接影响着产品的外观质感与光学性能表现。光泽度的形成主要依赖于熔体在模具型腔表面的流动行为以及冷却固化时的微观结构排列。当注射速度过快或模具温度分布不均时,熔体前沿容易发生湍流,导致表面出现流痕或橘皮效应,从而降低整体光泽水平。相反,通过精确调控注射压力与速度曲线,使熔体以稳定的层流状态填充型腔,有助于形成平整光滑的表面的微观形态。
模具表面的处理工艺是决定最终光泽度的另一大核心要素。高抛光度的模具钢表面能直接复制出高光泽的塑料表面,而经过蚀纹或喷砂处理的模具则会显著降低光泽值。在实际生产中,模具温度的控制精度会直接影响塑料分子的结晶行为和表面松弛过程。较高的模具温度有助于延长熔体在型腔内的流动时间,促进高分子链的舒展与排列,进而提升表面光泽;反之,低温模具虽能缩短冷却周期,但可能导致表面冻结过快,形成粗糙的微观结构,造成光泽度下降。
耐温差变化下的材料稳定性机制
ABS材料由丙烯腈、丁二烯和苯乙烯三种单体共聚而成,其耐温差变化能力主要取决于橡胶相(聚丁二烯)的含量与分散状态。在低温环境下,橡胶相作为应力集中点,能够有效吸收冲击能量,防止材料脆裂;而在高温环境下,丙烯腈组分提供的极性作用力有助于维持分子链间的结合力,防止材料软化变形。然而,当环境温度发生剧烈波动时,不同组分的热膨胀系数差异会导致内部应力积聚,进而引发微裂纹或翘曲,影响腔体的结构完整性。
为了提升ABS腔体在宽温域下的尺寸稳定性,通常需要在配方设计中引入功能性助剂或进行共混改性。例如,添加耐热改性剂可以提高材料的热变形温度,减少高温环境下的尺寸漂移。同时,通过优化橡胶粒子的粒径分布,可以改善材料在低温下的韧性表现,确保在寒冷条件下腔体不易发生开裂。此外,材料内部的内应力残留也是导致耐温差性能下降的重要原因,因此在成型后通常需要进行退火处理,以消除因快速冷却或注射压力过大产生的残余应力,从而提升整体结构的稳定性。
工艺参数对光泽与耐温性能的协同优化
在注塑生产环节中,模具温度的设定需要兼顾光泽度需求与冷却效率。对于高光泽ABS腔体,模具温度通常需维持在60℃至80℃之间,以确保熔体具有良好的流动性并减少表面缺陷。然而,高温模具会增加冷却时间,可能导致生产效率下降。为解决这一矛盾,可以采用随形冷却技术,在模具内部设计复杂的冷却流道,使热量能快速且均匀地导出。这种技术不仅能缩短成型周期,还能减少因冷却不均导致的内应力,从而间接提升耐温差性能。
注射速度与保压压力的参数组合对最终产品的微观结构有着显著影响。较高的注射速度有助于熔体快速填充型腔,减少熔接痕,但过高的速度可能引发剪切热,导致材料局部降解,影响耐温性能。因此,需要根据腔体的壁厚和几何特征,设定阶梯式的注射速度曲线。在填充阶段采用较高速度,而在接近浇口处降低速度,以减少剪切应力。保压阶段则需确保足够的压力补偿收缩,防止因体积收缩导致的表面凹陷,进而保持光泽度的均匀性。
后处理与环境测试验证
注塑成型后的ABS腔体通常需要进行表面清洁与应力消除处理,以进一步提升其长期稳定性。超声波清洗可以有效去除表面残留的脱模剂和污染物,避免这些物质在高温或低温环境下发生迁移或分解,从而影响外观和性能。对于高精密腔体,退火处理是必要的工序,通过在低于玻璃化转变温度的环境下加热并缓慢冷却,可以释放内部残余应力,提高尺寸稳定性。这一过程有助于减少因温度变化引起的形变,确保腔体在不同环境温度下保持原有的几何精度。
验证ABS腔体光泽度控制与耐温差性能的效果,需依据相关行业标准进行系统测试。光泽度测试通常使用60°光泽度计进行测量,确保数据的一致性与可重复性。耐温差变化测试则涉及将样件置于高低温交变试验箱中,经历规定温度的循环冲击后,观察表面是否有裂纹、变色或光泽度衰减。通过对比处理前后的测试数据,可以评估工艺优化方案的有效性。例如,经过优化工艺及退火处理的样件,在经历-40℃至85℃的温度循环后,表面无明显裂纹,60°光泽度保持率高于95%,表明方案能有效提升产品的综合性能。