复合生物振膜的技术演进与核心优势
扬声器振膜作为电声转换的核心部件,其材料特性直接决定了声音的瞬态响应、失真率以及频宽表现。传统金属振膜虽然刚性高,但容易因内部阻尼不足产生分割振动,导致高频段出现刺耳的谐振峰。相比之下,复合生物振膜通过多层材料的科学叠层,成功平衡了刚度与内阻尼这两大关键指标。这种工艺不再依赖单一材料的物理极限,而是利用不同材质在微观结构上的互补性,构建出声学性能更优的振动单元。
纸基混合纤维作为生物振膜的基底,保留了天然纤维良好的内阻尼特性,能有效吸收多余振动能量,减少谐振。然而,纯纸基材料在防潮性和一致性控制上存在天然短板。引入环保可降解材料进行复合处理,不仅提升了振膜的机械强度和环境适应性,还大幅降低了生产过程中的碳足迹。这种技术路径使得振膜在保持声音温暖听感的同时,具备了现代工业对材料稳定性的高要求。
纸基混合纤维的声学特性与工艺难点
纸基材料源自植物纤维素,其分子结构中的微孔设计有助于快速消散声能,从而降低总谐波失真。在复合工艺中,工程师通常选用经过特殊处理的长纤维与短纤维混合,通过流延成型技术形成均匀的纤维网络。这种网络结构能够抑制高频段的驻波现象,使声音更加干净通透。不同产地、不同种类的植物纤维(如竹浆、木浆或麻浆)具有不同的杨氏模量,通过精确配比,可以定制出适合低频或高频单元的振膜基材。
工艺难点主要集中在纤维分散均匀性与界面结合力上。若纤维分布不均,会导致振膜局部密度不一致,进而引起声场畸变。现代生产线通常采用纳米级分散技术,确保纤维在基体中形成稳定的三维网络。同时,为了克服纸张吸湿后膨胀变形的问题,混合纤维中常掺杂少量的生物基高分子材料,以增强尺寸稳定性。这种处理使得振膜在不同温湿度环境下仍能保持一致的声学表现,解决了传统纸质振膜“娇气”的痛点。## 环保可降解材料的引入与结构增强
聚乳酸(PLA)和聚羟基脂肪酸酯(PHA)等生物基聚合物在振膜复合中扮演着关键角色。这些材料源自玉米淀粉、甘蔗等可再生资源,在特定条件下可完全生物降解。在复合结构中,生物聚合物通常作为粘结剂或涂层,包裹在纤维网络表面。这种包覆层不仅提高了振膜的防水防潮能力,还通过增加界面摩擦力,进一步提升了整体结构的刚性。相较于传统石油基塑料,生物基材料在燃烧或废弃后不会释放有毒气体,符合全球范围内对电子产品环保合规性的日益严苛要求。
通过调整生物聚合物的交联度,可以精细调控振膜的阻尼系数。高交联度带来更高的刚度和更快的瞬态响应,适合高频单元;而适度交联则保留了更多的能量吸收能力,有利于中低频的丰满度。这种可调节性使得复合生物振膜能够覆盖从耳机到家用音响的广泛场景。实际应用中,多层复合结构往往包含阻隔层、增强层和阻尼层,各层厚度控制在微米级别,通过精密涂布或热压工艺结合,形成具有特定声学阻抗匹配的整体结构。
生产流程控制与环保效益评估
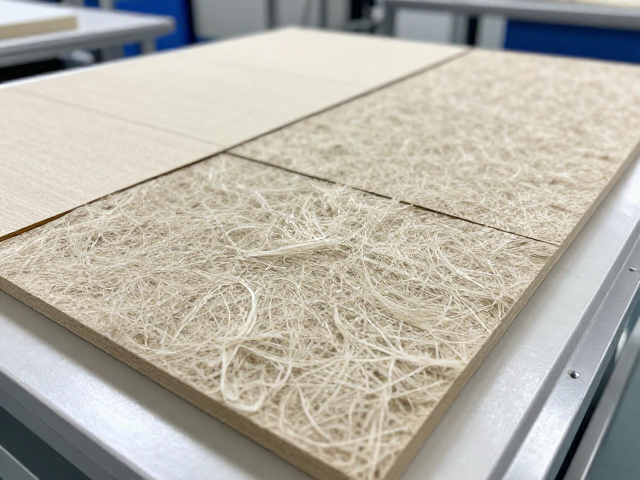
复合生物振膜的生产涉及浆料制备、流延成型、热压定型及表面处理等关键工序。浆料制备阶段需严格控制纤维长度分布和固含量,以确保后续成型的均匀性。流延成型技术通过控制溶剂挥发速度,形成无缺陷的薄膜基材。热压定型则是在高温高压下使生物聚合物与纤维网络发生物理或化学结合,固化振膜形状。整个生产过程需对废水、废气进行严格处理,生物基材料的使用显著降低了挥发性有机化合物(VOCs)的排放,实现了从原料到成品的绿色闭环。
环保效益不仅体现在生产过程,更延伸至产品生命周期末端。可降解材料的使用减少了电子废弃物对环境的长期负担。在回收处理环节,生物基振膜可通过工业堆肥或特定生物酶解过程分解,避免像金属或塑料振膜那样难以自然降解。这种特性使得采用复合生物振膜的产品在出口欧美等对环保法规严格的市场时,能更好地满足RoHS、REACH等指令要求,提升了产品的国际竞争力。
声学表现与真实应用场景
在实际听感测试中,复合生物振膜展现出宽广的频率响应和极低的失真率。在高频段,其高阻尼特性有效抑制了金属振膜常见的“金属声”,使乐器音色更加自然真实。在低频段,适度的刚性保证了足够的输出功率,同时避免了过冲现象,使低音更具弹性而非浑浊。这种声学特质使得该工艺广泛应用于高保真耳机、桌面音箱以及车载音响系统,特别是在需要长时间高功率输出且对音色要求较高的场景中,表现出优异的稳定性。
案例数据显示,采用特定配比竹浆与PLA复合的振膜,在1kHz处的总谐波失真(THD)可控制在1%以内,显著优于同规格纯纸基振膜。在连续大信号测试中,复合振膜的热稳定性更佳,不易因音圈过热导致变形。这些数据表明,复合生物振膜并非在性能上妥协,而是在环保与音质之间找到了更优的平衡点。随着材料科学的进步,新型纳米纤维素与生物聚合物的复合技术正在进一步突破性能边界,为下一代电声器件提供材料基础。