前壳超声波焊接的质量控制要点
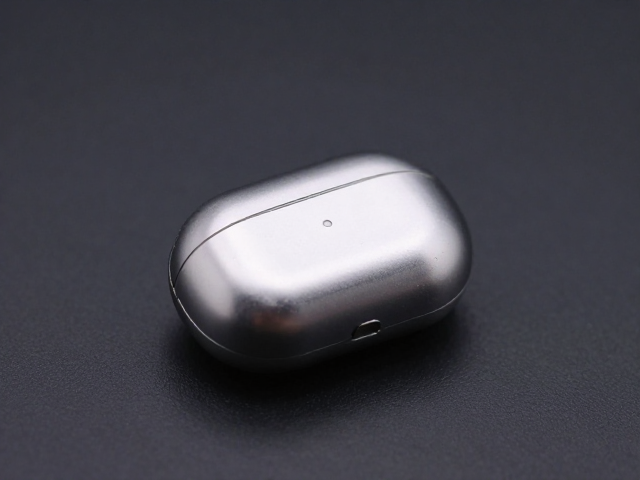
耳机前壳在组装过程中,超声波焊接是确立结构强度的核心环节。塑料材质在高频振动下产生摩擦热,使接触面熔融结合,这一过程对焊头压力、振幅及焊接时间的参数设定有着极高要求。若参数设置不当,极易出现虚焊或焊穿现象,导致外壳密封性失效,进而影响整机的防尘防水等级。
焊接完成后,表面往往残留焊纹或毛刺,这为后续的表面处理带来了挑战。焊接点的分子结构变化可能导致局部应力集中,若直接进入喷涂或电镀工序,涂层附着力会显著下降。因此,焊后需进行严格的目检或自动化光学检测,确保焊接面平整无缺陷,为后续工艺提供合格的基材基础。
喷涂工艺的预处理与层间结合
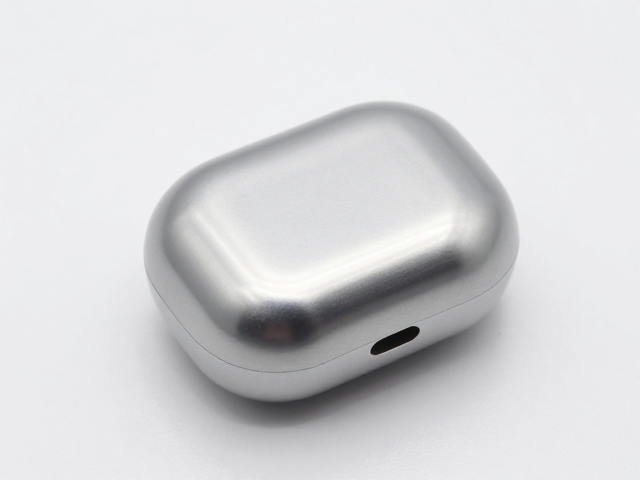
喷涂前处理是决定外观质感与耐久性的先决条件。前壳表面需经过严格的除油、除尘及等离子清洗,以去除焊接残留物及空气中的微粒,增强基材与漆面的微观咬合力。底漆的选择需兼顾附着力与平整度,通常采用高渗透性的丙烯酸或聚氨酯底漆,通过静电喷涂或自动喷涂设备均匀覆盖,形成致密的过渡层。
中涂与面漆的喷涂需严格控制膜厚与固化温度。面漆不仅提供色彩表现,还需具备优异的耐候性与抗黄变能力。在喷涂过程中,环境洁净度至关重要,无尘车间能有效避免颗粒污染,确保表面达到镜面或磨砂等特定纹理效果。每一层涂料之间需经过充分的流平与固化,避免层间剥离或橘皮现象,为阳极氧化或电镀提供平滑且稳定的中间层。
阳极氧化与电镀的差异化工艺路径
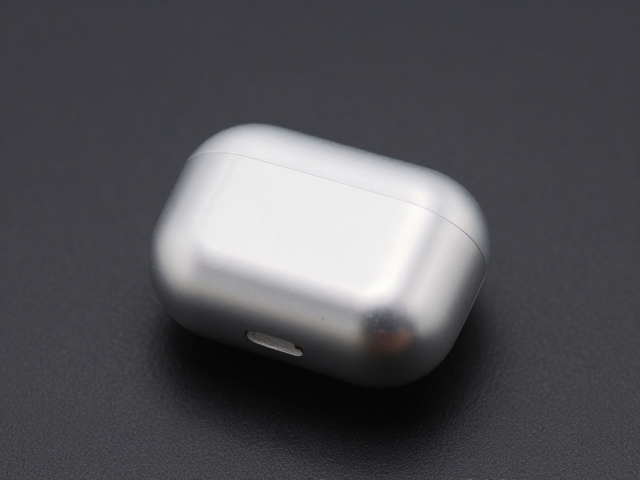
阳极氧化主要适用于铝合金等金属前壳,通过电解作用在表面生成致密的氧化铝膜。该工艺能显著提升硬度与耐腐蚀性,同时可通过染色实现丰富的色彩选择。对于塑料前壳,则通常采用真空电镀或化学镀工艺,通过真空溅射技术在表面沉积金属层,模拟金属质感。这两种路径在原理上截然不同,前者基于基材自身的氧化反应,后者依赖于外部金属层的附着。
工艺参数的稳定性直接决定成品良率。在阳极氧化过程中,电解液浓度、温度及电流密度需精确调控,以确保氧化膜厚度均匀,避免出现色差或斑点。真空电镀则对真空度和靶材纯度要求极高,镀膜过程中需实时监控膜厚与附着力。任何微小的波动都可能导致表面出现麻点、脱落或光泽度不均,因此在线检测设备需实时反馈数据,及时调整工艺窗口。
表面处理后的应力释放与检验
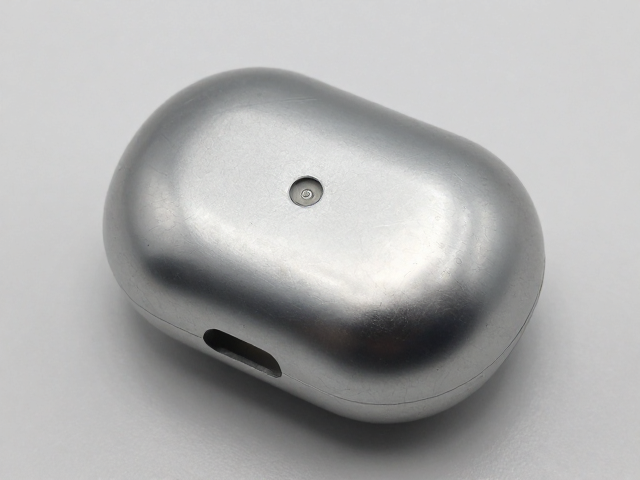
经过高温或化学处理的前壳内部可能存在残余应力,若不及时释放,后期使用中易出现变形或开裂。退火或自然时效处理有助于消除内应力,稳定尺寸精度。对于电镀或阳极氧化件,还需进行严格的附着力测试,通常采用划格法或胶带粘贴法,验证涂层与基材的结合强度是否符合行业标准。
最终检验涵盖外观、尺寸及功能性检测。外观检查需在标准光源下评估颜色一致性、光泽度及表面瑕疵;尺寸测量需确保关键装配位符合公差要求;功能性检测则模拟实际使用场景,验证防水性能及按键手感。只有通过全项检测的前壳方可进入组装环节,确保每一颗耳机在外观与性能上均达到出厂标准。