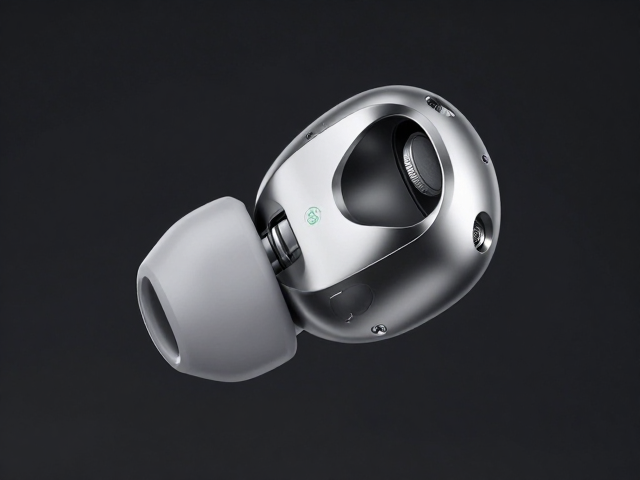
声学腔体密封原理与结构拓扑优化
不锈钢耳机前壳作为驱动单元与外部声学环境的关键隔离界面,其防漏音性能直接决定了声音的解析度与低频下潜能力。在微观结构设计中,腔体的密闭性依赖于金属件与内部组件(如振膜、音圈骨架)之间的微米级配合。传统的平面堆叠结构容易因加工公差累积形成微观缝隙,导致高频声波泄漏或驻波产生。通过引入阶梯式卡扣或迷宫式密封槽设计,能够有效增加声波传播的路径阻力,利用空气阻尼效应削弱漏音现象。这种拓扑优化不仅提升了声学隔离效率,还为内部精密组件提供了更稳固的机械支撑,确保在长期高频振动下结构不发生形变或松动。
材料特性对结构设计的约束同样不可忽视。不锈钢具有高屈服强度和优异的耐腐蚀性,但其弹性模量较大,在冲压成型过程中容易产生回弹,影响最终装配的紧密度。因此,在结构设计阶段需结合材料力学模型进行仿真分析,确定最佳的折弯半径和壁厚分布。合理的壁厚梯度设计能够在保证结构强度的同时,减少材料应力集中,避免因微观裂纹导致的长期密封失效。此外,表面光洁度的控制也是关键,前壳内壁需达到规定的粗糙度标准,以配合内部硅胶垫圈或胶粘剂形成完整的密封界面,从而在物理层面阻断声音能量向非辐射方向的逸散。
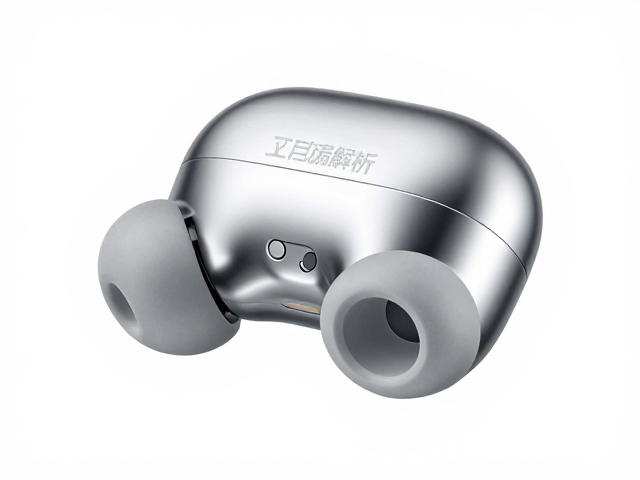
精密冲压成型与表面处理工艺解析
不锈钢前壳的制造通常始于高精度模具冲压,这一过程对模具的寿命管理和冲压参数的稳定性要求极高。采用多工位级进模可实现连续冲压成型,减少材料装夹误差,提升尺寸一致性。冲压过程中,润滑剂的选用与涂布均匀性会影响板材流动,进而影响最终零件的平整度。对于具有复杂曲面或深拉伸结构的前壳,需分步实施多次冲压工序,每一步都需经过严密的尺寸检测,确保累积误差控制在微米级别。成型后的零件需经过退火处理以消除内应力,防止后续加工或使用过程中出现变形,这是保证防漏音结构长期稳定性的基础工序。
表面处理工艺在提升防漏音性能中扮演着双重角色。一方面,喷砂或拉丝处理可增加表面粗糙度,提高胶粘剂的附着力,增强密封界面的结合强度;另一方面,阳极氧化或PVD镀层能提供额外的保护层,防止金属件在潮湿环境中发生氧化腐蚀,从而维持密封结构的完整性。值得注意的是,表面处理的厚度需经过精确计算,过厚的涂层可能改变零件配合尺寸,导致装配间隙过大引发漏音。因此,工艺参数需与结构设计紧密联动,通过在线光学检测实时监控表面质量,确保每一批次的前壳在声学性能上保持高度一致,满足高端音频设备对静音与高保真的严苛要求。