轻量化材料在耳机前壳超声波焊接中的特性分析
聚碳酸酯(PC)与ABS(丙烯腈-丁二烯-苯乙烯共聚物)合金是耳机前壳最常用的基材,这类材料具备优异的热塑性,能在超声波作用下快速软化并融合。相比传统金属外壳,轻量化高分子材料能显著降低整机电声设备的重量,提升佩戴舒适度,同时其声学阻尼特性有助于减少共振,优化声音表现。材料表面的清洁度与干燥程度直接影响焊接界面的分子链扩散效率,任何油污或水分残留都会导致焊接强度衰减,形成虚焊或熔接痕过深的问题。
不同配比的高分子材料对超声波能量的吸收能力存在差异,部分改性塑料中添加的玻璃纤维或阻燃剂会增加材料硬度,降低其对声波的穿透性。工艺工程师需根据具体材料的热变形温度和熔点,精确计算能量密度。例如,纯PC材料通常需要较高的振幅和较长的焊接时间,而经过增韧处理的ABS材料则对能量输入更为敏感,过高的能量极易导致前壳表面出现溢料或变色现象。
超声波焊接工艺参数的精准调控策略
焊接频率的选择通常集中在20kHz或30kHz,其中20kHz设备功率密度大,适用于大面积或厚壁结构,而30kHz设备振动更细腻,能减少精密耳机外壳的应力集中,降低外观缺陷风险。振幅设定需遵循“最低有效振幅”原则,过高的振幅不仅增加能耗,还会加剧焊头磨损和工件变形。在实际调试中,振幅通常在30μm至80μm区间内微调,结合压力参数,寻找熔接强度与外观完整性的平衡点。
焊接时间与保压时间是决定界面融合质量的核心变量。焊接时间决定了分子链相互扩散的过程,时间不足会导致结合力薄弱,时间过长则引发材料降解或溢胶。保压阶段在超声波停止后继续施加压力,用于冷却定型并消除内部残余应力。能量模式与位移模式是两种主流控制方式,能量模式通过设定总能量值确保每次焊接的一致性,适用于材料特性稳定的场景;位移模式则通过控制焊头下压距离,更适用于对外观要求极高、需严格控制溢料量的精密部件。
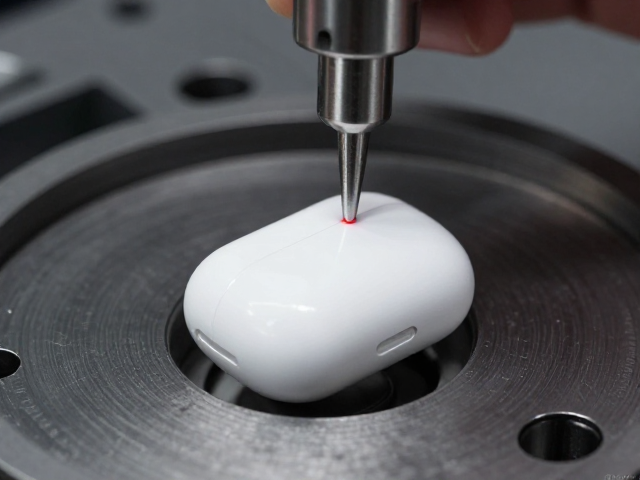
焊头设计与模具优化的工程实践
焊头(Horn)的设计直接决定声能传递的效率与分布均匀性。对于耳机前壳这类具有复杂曲面或微小特征的部件,焊头工作面需严格匹配产品轮廓,接触区域通常设计为略微凸起或设置导流槽,以引导熔融材料流动并排出空气。焊头材质多选用铝合金或钛合金,铝合金加工便捷且成本较低,钛合金则具有更高的疲劳强度和耐磨性,适合长周期的高负荷生产。表面处理如喷砂或硬化涂层可减少摩擦系数,防止焊头粘连。
模具(Fixture)的作用是固定工件并吸收非焊接区域的振动能量。设计时需确保定位精准,避免产品偏移导致焊接错位。模具接触点应采用软质材料或局部避让设计,防止压痕影响外观。对于多层结构或异种材料焊接,模具需具备严密的密封性,以维持内部气压或防止熔融物飞溅。随着自动化产线的普及,模块化快换模具成为趋势,通过标准化接口设计,缩短换型时间,提升生产效率。
常见缺陷分析与工艺改进方案
熔接痕过深或溢料是外观缺陷中的主要痛点,通常由能量密度过高或焊头压力过大引起。改善措施包括降低振幅或焊接时间,优化焊头接触面积以分散能量,或在模具设计中增加溢料槽以容纳多余熔融材料。对于透明PC材料,还可采用激光透射焊接或振动摩擦焊接作为替代方案,以彻底消除超声波焊接带来的外观应力痕。
虚焊或焊接强度不足常源于材料表面污染、氧化或参数设置不当。解决此类问题需加强来料检验,确保材料干燥无油污;同时检查焊头与变幅杆连接面的清洁与紧固,确保声能传输无损耗。若因材料批次差异导致强度波动,需重新校准能量或位移参数,建立针对特定批次材料的工艺窗口。对于结构性受力部件,还需通过拉力测试或跌落测试验证长期使用的可靠性。
质量控制标准与检测技术应用
焊接质量的评估需结合宏观外观检查与微观性能测试。外观检查主要观察焊线是否连续、有无溢料、变色或凹陷,通常使用标准光源箱下的目视检查或自动光学检测(AOI)系统。性能测试方面,剥离力测试和剪切力测试用于量化焊接强度,测试数据需符合产品设计规范中的最低强度要求。对于高精度耳机,还需进行气密性测试,确保外壳密封性满足防水防尘标准。
在线监测技术正逐步替代传统抽检,通过集成压力、位移和能量传感器,实时记录每一次焊接的数据曲线。系统可设定上下限阈值,自动剔除异常数据,实现全检。大数据分析平台可对长期生产数据进行趋势分析,预测设备维护周期和工艺漂移,提前干预潜在风险。这种数据驱动的质量控制模式,显著提升了批次间的一致性,降低了废品率。
环保合规与可持续发展考量
超声波焊接过程无需胶水、螺丝或溶剂,从源头上避免了挥发性有机化合物(VOCs)的排放,符合绿色制造理念。然而,焊接过程中产生的局部高温可能使部分含卤素阻燃剂的材料释放微量有害气体,需配备有效的局部排风系统。此外,耳机前壳多为多材料复合结构,回收时需克服不同高分子材料分离困难的问题,单一材质设计或相容性好的材料组合更利于后续回收再利用。
材料选择需符合RoHS、REACH等国际环保指令,限制铅、汞、镉等重金属及邻苯二甲酸盐等有害物质的含量。生产工艺中使用的焊头、模具等辅件也需考虑其全生命周期的环境影响,优先选用可回收或高耐用周期的材料。通过优化工艺参数减少能耗,结合余热回收等技术手段,进一步降低生产过程中的碳足迹,满足日益严格的环保法规要求。